Sur un chantier, le soudage ne pardonne pas les approximations. Un mauvais choix de gaz, un équipement mal adapté, et c’est toute la qualité de la soudure qui en pâtit. Les professionnels du BTP le savent : le gaz technique, c’est pas une variable d’ajustement, c’est une composante à part entière du travail.
Voici ce qu’il faut savoir pour travailler efficacement, que vous ayez un poste TIG, MIG/MAG ou un découpeur plasma entre les mains. Le bon gaz au bon moment, c’est ce qui fait la différence entre une soudure propre et une reprise coûteuse.
Le rôle du gaz de protection : ce qu’on oublie trop souvent
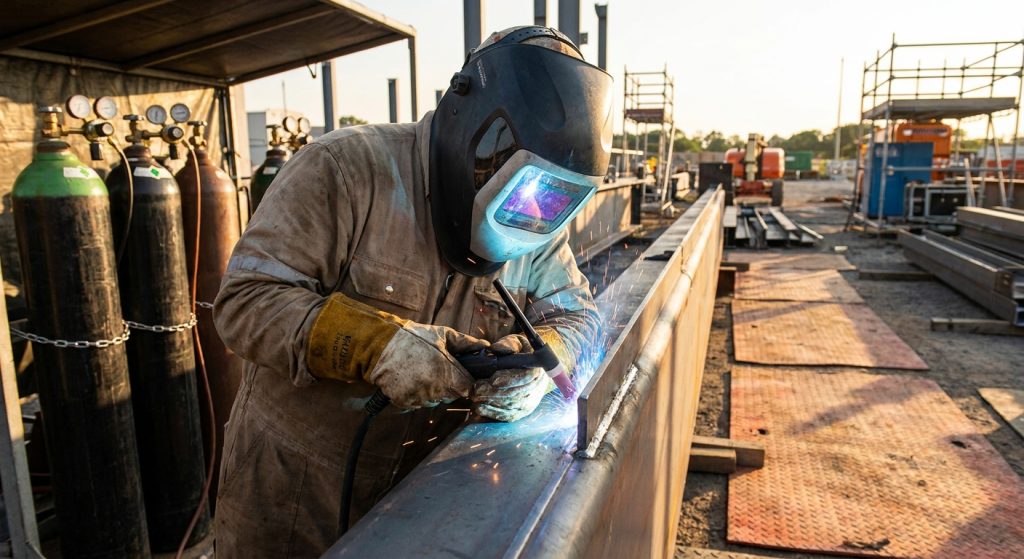
Le gaz de protection a une mission simple : isoler le bain de fusion de l’air ambiant. Oxygène, azote atmosphérique, humidité… tous ces éléments peuvent provoquer des porosités, des inclusions ou une oxydation du cordon. La qualité du gaz conditionne directement la résistance mécanique de la soudure.
Concrètement, le choix dépend de trois facteurs : le procédé utilisé (TIG, MIG/MAG, plasma), le métal de base (acier carbone, inox austénitique, duplex) et les exigences finales de la pièce. L’argon pur reste la base pour le TIG. Mais dès qu’on travaille sur des inox ou des alliages spéciaux, les mélanges deviennent indispensables.
- Argon pur – TIG sur aluminium et aciers inoxydables austénitiques
- Argon/CO2 – MIG/MAG sur aciers carbone et faiblement alliés
- Azote ou azote/hydrogène – protection envers, aciers duplex, coupage plasma
- Hydrogène en mélange – amélioration de l’aspect de cordon sur inox
L’azote hydrogéné : un gaz polyvalent que les pros adoptent
Le mélange azote-hydrogène est moins connu que l’argon, mais il est redoutablement efficace dans plusieurs situations de chantier. Le mélange azote-hydrogène améliore la vitesse de soudage, la pénétration et les propriétés mécaniques du métal lors du soudage de l’acier inoxydable austénitique.
Ce gaz s’utilise principalement en protection envers. C’est-à-dire qu’on l’injecte côté intérieur du joint, pendant que le soudage se fait côté extérieur. Il est utilisé en protection envers pour améliorer l’aspect de l’envers du cordon de soudure lors du soudage des aciers et des inox. Résultat : un cordon propre des deux côtés, sans reprise de finition.
Pour les chantiers qui travaillent sur des aciers duplex ou super-duplex, c’est encore plus pertinent. L’apport d’azote renforce l’équilibre austéno-ferritique des aciers duplex ou super-duplex, ce qui améliore les caractéristiques mécaniques et augmente la résistance à la corrosion.
Pour s’approvisionner facilement, la bouteille de gaz d'azote hydrogéné proposée par Soudestock en format 2,10 m³ est vendue pleine et sans contrat – un format pratique pour les équipes qui n’ont pas besoin d’un approvisionnement continu. Ce gaz est notamment utilisé pour la détection de fuite, la protection envers et les applications de traitement thermique, avec l’avantage d’être propriétaire de la bouteille sans abonnement ni engagement.
Postes à souder et découpeurs plasma : les équipements à ne pas négliger
Autant on peut s’adapter sur certains paramètres de soudage, autant l’équipement lui-même ne doit pas être choisi à la légère. Un poste sous-dimensionné sur un chantier d’envergure, c’est des temps de cycle rallongés et une surchauffe rapide du matériel.
Critères à vérifier pour un poste à souder chantier
Le facteur de marche est le premier indicateur à regarder. Il indique le pourcentage de temps pendant lequel le poste peut fonctionner en continu sur 10 minutes sans surchauffer. Pour un usage intensif, visez au minimum 60 % à l’intensité nominale. Ensuite, vérifiez la plage d’intensité – certains travaux demandent une montée à 300 A ou plus, surtout sur des pièces épaisses.
La compatibilité avec les procédés est aussi à anticiper. Si vous alternez TIG et MIG/MAG selon les phases de chantier, un poste multiprocess vous évite de transporter deux machines.
Le découpeur plasma : quand la précision prime sur la rapidité
La découpe au plasma emploie également des gaz techniques et assure des coupes précises et propres grâce à l’utilisation de gaz comme l’argon, l’hélium ou l’azote. Ces gaz permettent d’atteindre les températures élevées nécessaires à la découpe de matériaux épais ou résistants. Sur chantier, c’est l’outil de choix pour découper des profilés métalliques, des tôles d’acier ou des pièces sur mesure sans avoir à transporter une oxycoupeuse complète.
Équipements de protection : les règles de base sur chantier
Le soudage génère plusieurs risques simultanément : rayonnements UV et infrarouges, projections de métal en fusion, fumées de soudage et, selon le gaz utilisé, risques d’asphyxie en espace confiné. Ignorer un seul de ces risques, c’est s’exposer à une blessure sérieuse.
L’équipement minimum indispensable
- Masque de soudure à filtre adapté à l’intensité utilisée (teinte 9 à 13 selon le procédé)
- Gants de soudeur en cuir épais, manchettes longues pour le TIG et MIG/MAG
- Veste ou tablier ignifugé – les projections ne préviennent pas
- Chaussures de sécurité fermées, sans boucle ni lacet apparent pour éviter les projections qui s’infiltrent
- Ventilation ou aspiration des fumées obligatoire en espace clos
Un point souvent négligé : la gestion des bouteilles elles-mêmes. Elles doivent être fixées verticalement, à l’écart des sources de chaleur, et ne jamais être couchées pendant l’utilisation. Un transport et un stockage rigoureux limitent les risques de fuites et de chutes – deux accidents fréquents sur les chantiers.
Bien choisir ses gaz techniques, maîtriser son équipement et ne pas rogner sur la protection individuelle : ce sont les trois piliers d’un soudage efficace et sécurisé sur chantier. Des fondamentaux qui font gagner du temps et évitent les mauvaises surprises en fin de chantier.